Objectif
Les jarrets sont des barres à section variable en hauteur. Ils sont utilisés de préférence dans les structures acier dans les structures de portique aux coins de portique, là où le tracé du moment fléchissant augmente fortement. Un tracé de section adapté au tracé des moments permet des constructions économiques.
La procédure générale pour la modélisation de jarrets est présentée dans cette FAQ :
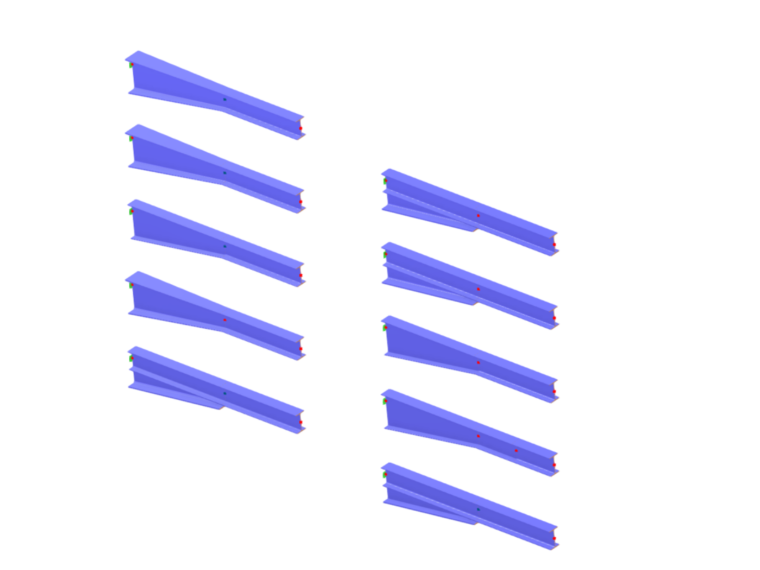
Ce qui suit présente, à l'aide de RFEM 6, la modélisation de différentes variantes. Le graphique suivant donne un aperçu des variantes.
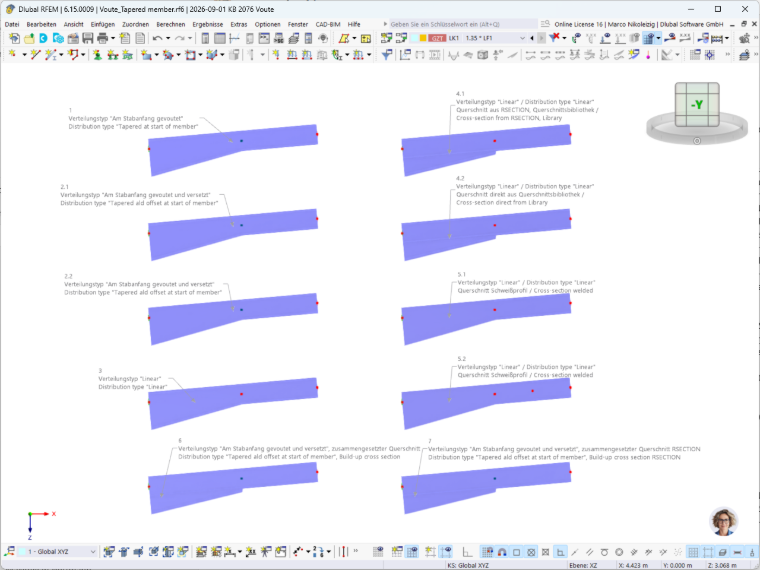
Variante 1 : Type de distribution « Jarret en début de barre »
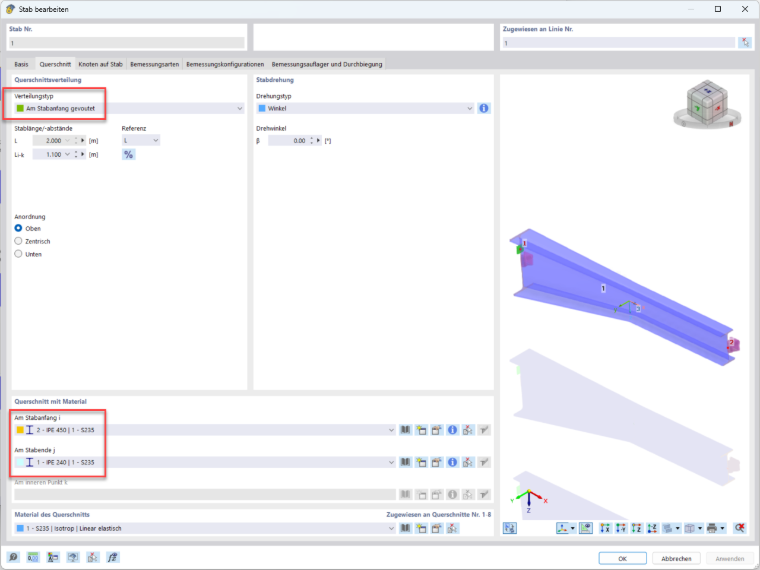
La barre de poutre est définie par le type de distribution « Jarret en début de barre ». Un IPE 450 est utilisé en début de barre, en fin de barre, un IPE 240. Les sections standard proviennent de la base de données de profilés. RFEM interpole les deux sections. La particularité ici est que le jarret est interpolé non seulement en hauteur, mais aussi en largeur de la poutre de B1 = 190 mm à B2 = 120 mm.
Pour la pratique dans les structures acier, il faut particulièrement noter que les épaisseurs de tôle de l'âme tw et des semelles tf sont également interpolées. Cela n'est pas réalisable dans la réalité.
La saisie dans le logiciel se fait d'abord par le choix du type de distribution « Jarret en début de barre ». Les sections sont définies en début de barre (point i) et en fin de barre (point j). Une saisie au point interne k n'est pas possible dans cette variante. Avec ce type de distribution, un nœud de type « Sur la barre » est généré au point interne k, c'est-à-dire à la transition entre le profil du jarret et le profil à semelles parallèles.
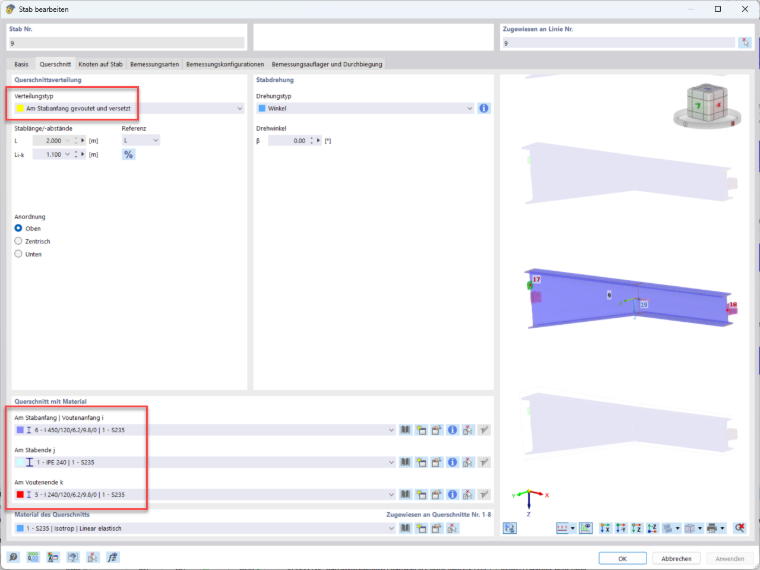
Variante 2.1 : Type de distribution « Jarret en début de barre et décalage »
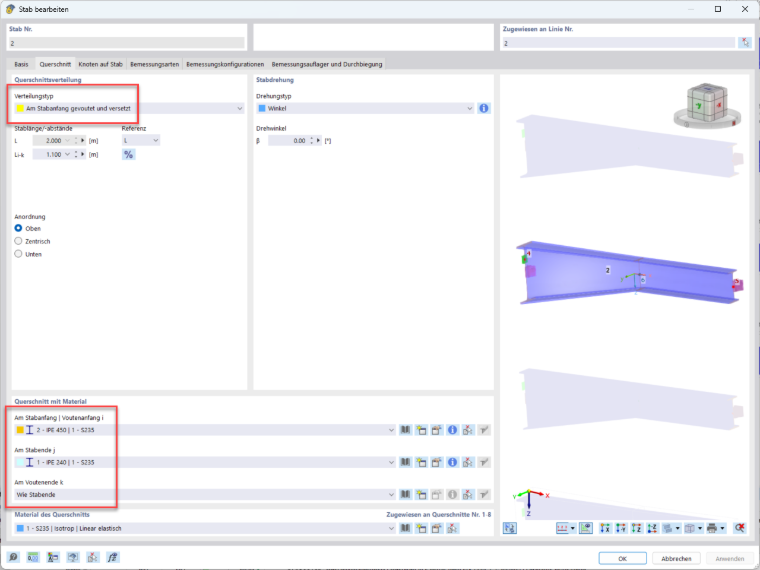
La barre de poutre est définie par le type de distribution « Jarret en début de la barre et décalage ». Les autres saisies correspondent à la variante 1.
Saisie dans le logiciel : Les sections sont définies en début de la barre (point i) et en fin de barre (point j). Une saisie au point interne k est possible dans cette variante, mais n'est pas utilisée ici pour une saisie distincte. Ainsi, la variante 2.1 est, du point de vue statique, équivalente à la variante 1.
Variante 2.2 : Type de distribution « Jarret en début de la barre et décalage »
La barre de poutre est définie par le type de distribution « Jarret en début de la barre et décalage ». Contrairement à la variante 2.1, les sections du jarret ne sont pas prises comme sections laminées dans la bibliothèque de sections, mais définies comme sections « Paramétrique - Parois minces » avec le mode de fabrication « Soudé ». Les dimensions correspondent aux IPE 450 et IPE 240 utilisés dans les variantes mentionnées ci-dessus, mais sans rayons de laminage. La section hors du jarret est définie comme section laminée IPE 240 pour la fin de barre j. En raison du changement de section à la fin du jarret k, une saisie est requise ici.
Variante 3 : Type de distribution « Linéaire »
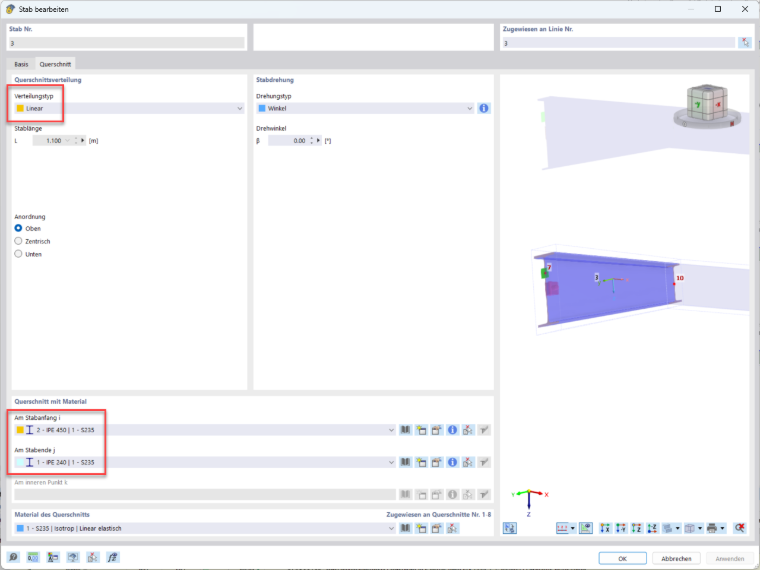
La barre en jarret (type de distribution « Linéaire ») et la barre à section à semelles parallèles (type de distribution « Uniforme ») sont saisies séparément. Pour la vérification, les deux barres sont regroupées dans un ensemble de barres. Ainsi, la variante 3 est, du point de vue statique, équivalente à la variante 1.
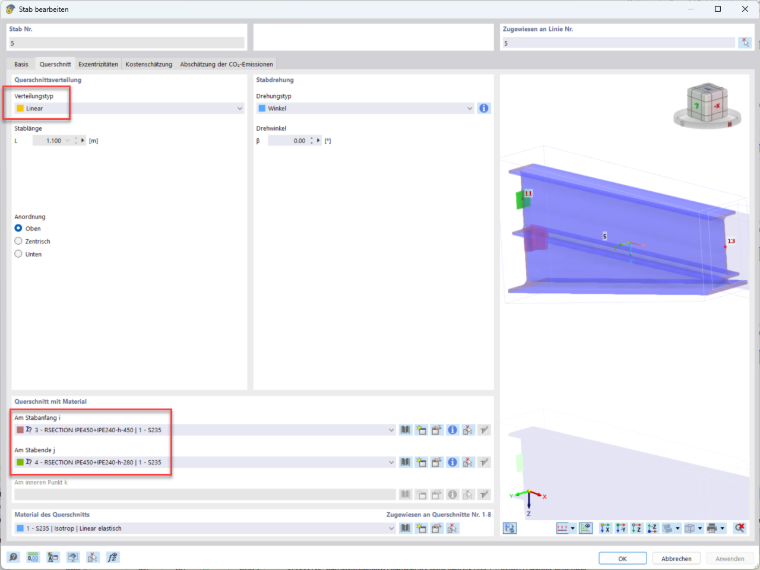
Variante 4.1 : Type de distribution « Linéaire », section composée issue de RSECTION 1
La barre en jarret (type de distribution « Linéaire ») et la barre à section à semelles parallèles (type de distribution « Uniforme ») sont saisies séparément. Pour la vérification, les deux barres sont regroupées dans un ensemble de barres. Les sections de la barre en jarret sont créées dans RSECTION 1. Le type de section est une section composée d'un IPE 240 et d'une section résiduelle variable en hauteur d'un IPE 450. La hauteur totale maximale du jarret est fixée à 450 mm, la hauteur minimale est d'environ 280 mm. La définition de la section est expliquée ci-dessous dans la variante 4.2.
Contrairement aux variantes mentionnées ci-dessus, ce jarret n'est variable ni en largeur, ni en épaisseur de tôle. La semelle inférieure de l'IPE 240 court sur toute la longueur du jarret.
Il faut noter qu'à la fin du jarret, la hauteur ne peut pas être réduite à 240 mm (ici au nœud n° 13). La raison en est que le programme doit trouver en fin de barre des sections dont le nombre de points de contrainte correspond.
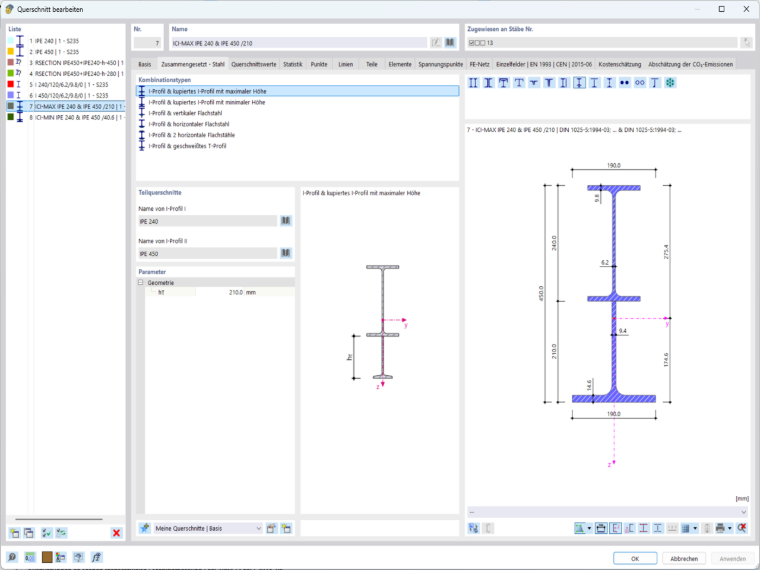
Variante 4.2 : Type de distribution « Linéaire », section composée issue de RFEM 6
La variante 4.2 correspond à la variante 4.1. La seule différence réside dans le lieu de création des sections, ici dans RFEM 6. Ci-dessous est présentée la section haute de la barre en jarret (section n° 7). La section n° 8 est créée de manière analogue, la hauteur hT y est réduite au minimum de 40,6 mm.
Variante 5.1 : Type de distribution « Linéaire », section soudée, section issue de RFEM 6
La variante 5.1 correspond à la variante 4.2. La différence réside dans le choix des sections. Les deux sections de la barre en jarret sont définies comme type de section « Paramétrique - Parois minces » avec le mode de fabrication « Soudé ». La section basse (n° 5) correspond par ses dimensions à un IPE 240, la section haute (n° 6) est également modélisée de manière analogue à un IPE 240, mais avec une hauteur de section de 450 mm.
L'avantage de cette variante est que le jarret n'est variable ni en largeur ni en épaisseur de tôle. De plus, contrairement aux variantes 4.1 et 4.2, la hauteur à la fin du jarret peut être réduite à une hauteur de 240 mm. Cependant, la capacité portante de ce jarret est inférieure à celle des variantes 4.1 et 4.2, car la partie tronquée (en fait un IPE 450) est formée avec les tôles plus fines et plus étroites d'un IPE 240.
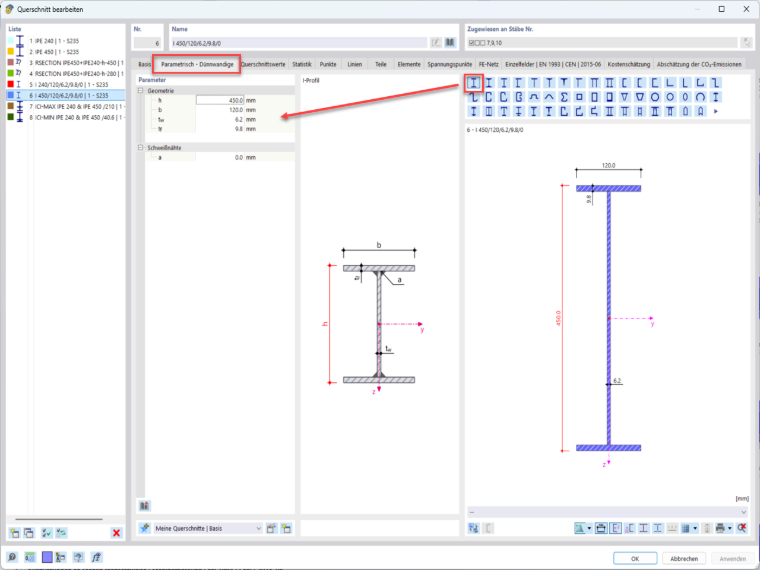
Variante 5.2 : Type de distribution « Linéaire », section soudée, section issue de RFEM 6
La variante 5.2 correspond à la variante 5.1. Dans la zone à semelles parallèles, un nœud supplémentaire n° 23 a été inséré. À gauche, l'IPE 240 a été utilisé comme section soudée, à droite, l'IPE 240 comme section laminée. Ainsi, la transition entre les sections avec et sans rayon de laminage a été déplacée de la zone de transition du jarret vers la zone à semelles parallèles.
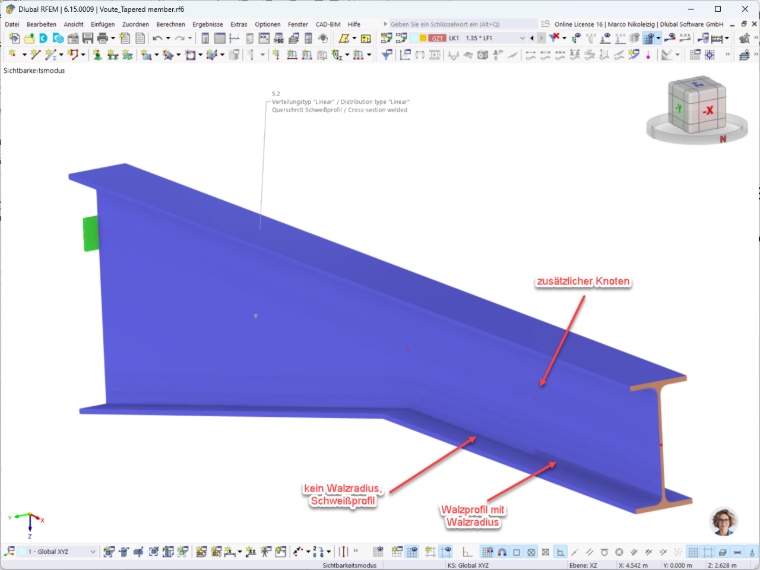
Résumé et évaluation
Plusieurs variantes ont été présentées, dont certaines ne conviennent pas à la pratique des structures acier. D'autres sous-estiment la capacité portante réelle.
Du point de vue statique, une combinaison de la variante 2.1 en ce qui concerne la modélisation et de la variante 4.2 en ce qui concerne le choix des sections semble avantageuse. Celle-ci est présentée dans la variante 6. Dans la zone de transition entre le jarret et la section à semelles parallèles subsiste toutefois le saut inévitable de la hauteur de section.
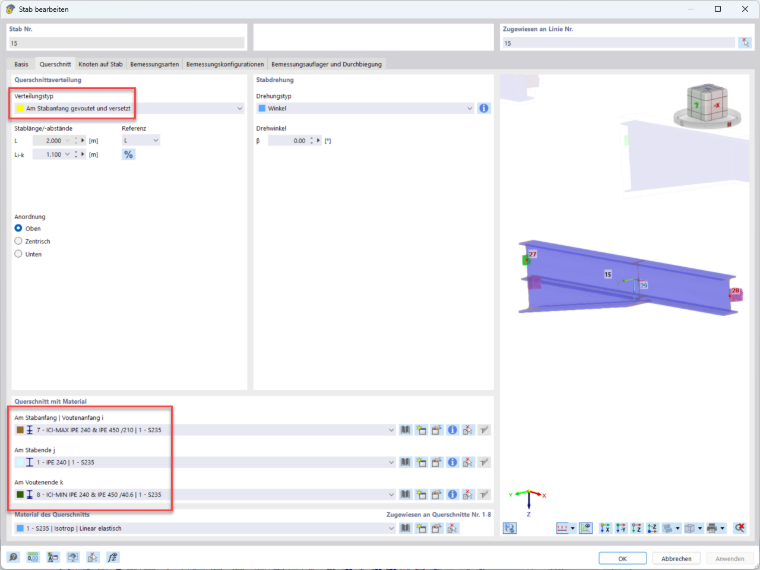
Il est également inconvénient que la partie tronquée soit constituée d'une section laminée lors du choix de section. Dans la pratique, on fabriquerait plutôt le jarret à partir de tôles.
Pour compenser cet inconvénient, il ne reste que la définition des sections à l'aide de RSECTION 1. La section tronquée peut y être modélisé comme étant constitué de tôles, les épaisseurs de tôle étant adaptées aux normes de livraison et les largeurs ajustées à des valeurs rondes. La variante 7 montre cela. Voici la section haute n° 9 :
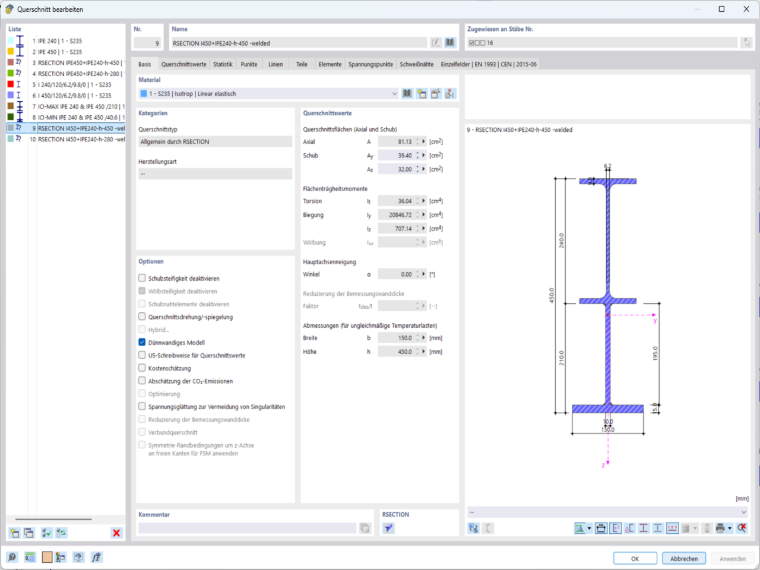
En cliquant sur l'image suivante, vous serez redirigé vers le modèle à télécharger.