Einsatzzweck
Vouten sind Stäbe mit in der Höhe veränderlichem Querschnitt. Sie werden im Stahlbau vorzugsweise in Rahmentragwerken an den Rahmenecken eingesetzt, dort wo der Biegemomentenverlauf stark anwächst. Ein dem Momentenverlauf angepasster Querschnittsverlauf ermöglicht wirtschaftliche Konstruktionen.
Die generelle Vorgehensweise zu Modellierung von Vouten wird in folgender FAQ gezeigt:
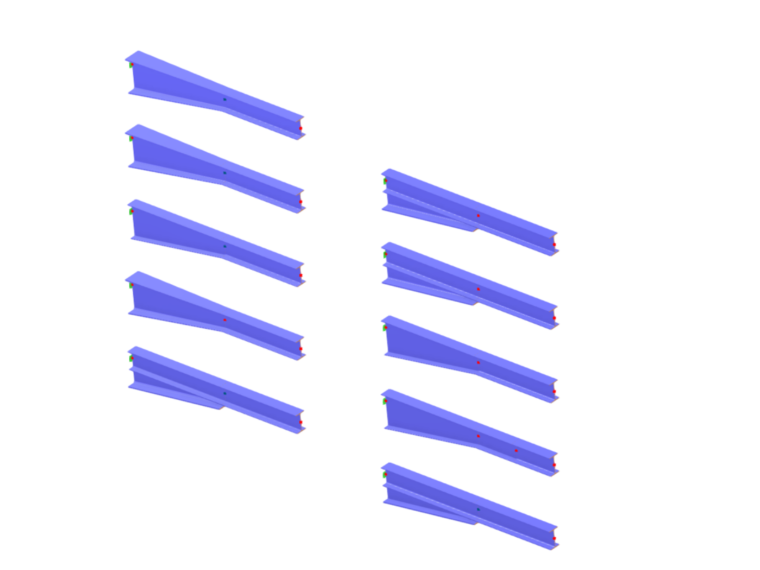
Nachfolgend wird anhand von RFEM 6 die Modellierung verschiedener Varianten gezeigt. Folgende Grafik zeigt eine Übersicht der Varianten.
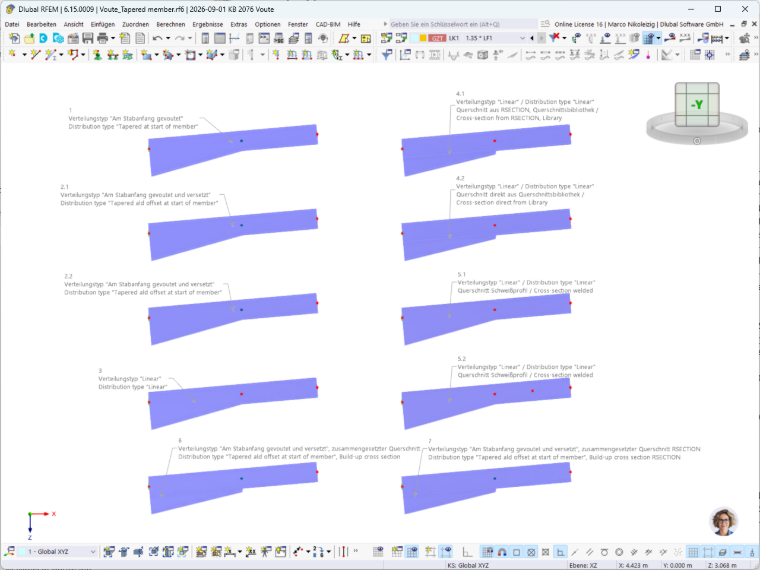
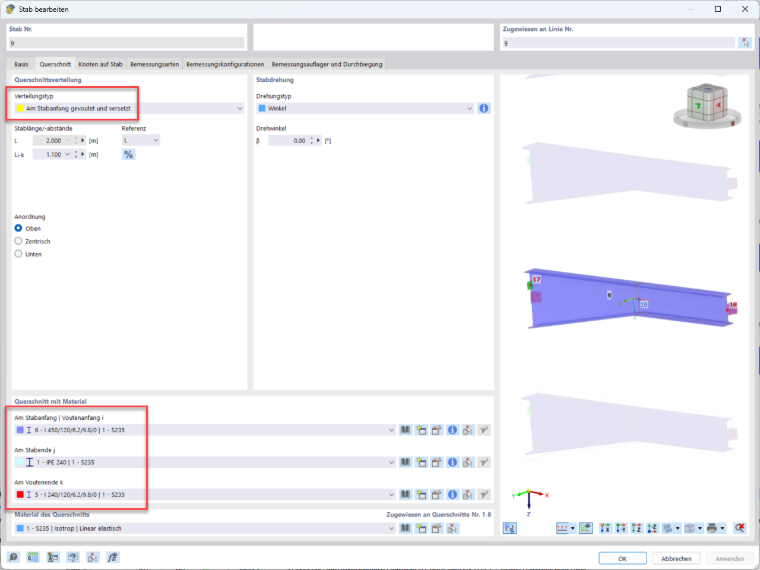
Variante 1: Verteilungstyp "Am Stabanfang gevoutet"
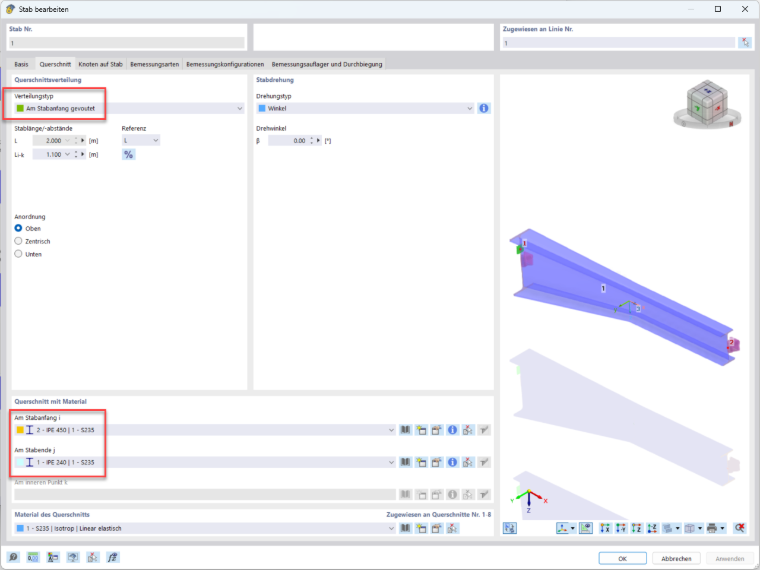
Der Balkenstab wird über den Verteilungstyp "Am Stabanfang gevoutet" definiert. Am Stabanfang wird ein IPE 450, am Stabende ein IPE 240 eingesetzt. Die Normprofile entstammen der Profildatenbank. RFEM interpoliert beide Querschnitte. Die Besonderheit hierbei ist, dass die Voute nicht nur in der Höhe, sondern auch in der Breite der Träger von B1 = 190 mm nach B2 = 120 mm interpoliert wird.
Für die Praxis im Stahlbau besonders zu beachten ist, dass auch die Blechdicken von Steg tw und Flanschen tf interpoliert werden. Dies ist in der Realität so nicht darstellbar.
Die Eingabe im Programm erfolgt zunächst durch die Wahl des Verteilungstyps "Am Stabanfang gevoutet". Die Querschnitte werden am Stabanfang (Punkt i) und am Stabende (Punkt j) definiert. Eine Eingabe am inneren Punkt k ist bei dieser Variante nicht möglich. Bei diesem Verteilungstyp wird am inneren Punkt k, also am Übergang von Voutenprofil zum parallelflanschigen Profil ein Knoten vom Typ "Auf Stab" generiert.
Variante 2.1: Verteilungstyp "Am Stabanfang gevoutet und versetzt"
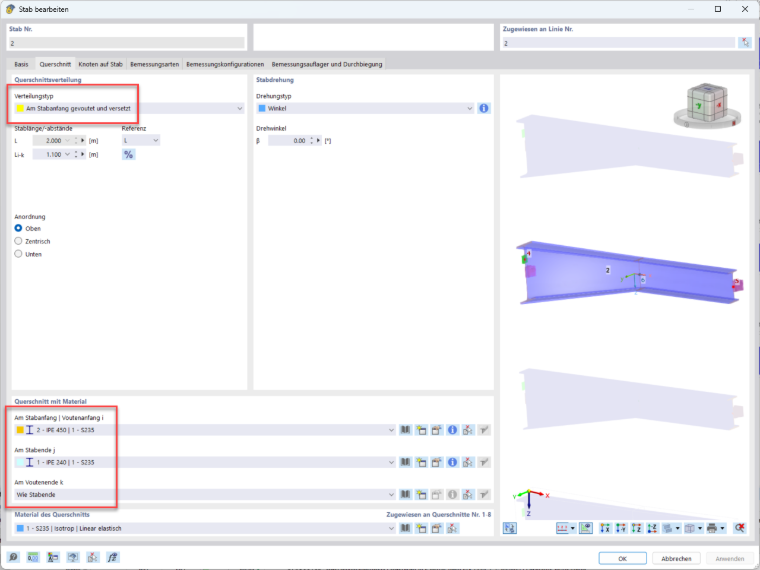
Der Balkenstab wird über den Verteilungstyp "Am Stabanfang gevoutet und versetzt" definiert. Die restlichen Eingaben entsprechen der Variante 1.
Eingabe im Programm: Die Querschnitte werden am Stabanfang (Punkt i) und am Stabende (Punkt j) definiert. Eine Eingabe am inneren Punkt k ist bei dieser Variante möglich, wird aber hier nicht für eine gesonderte Eingabe genutzt. Damit entspricht die Variante 2.1 aus statischer Sicht der Variante 1.
Variante 2.2: Verteilungstyp "Am Stabanfang gevoutet und versetzt"
Der Balkenstab wird über den Verteilungstyp "Am Stabanfang gevoutet und versetzt" definiert. Im Unterschied zu Variante 2.1 werden die Querschnitte für die Voute nicht als Walzprofile aus der Profildatenbank entnommen, sondern als "Parametrisch - Dünnwandige" Querschnitte mit der Herstellungsart "Geschweißt" definiert. Die Abmessungen entsprechen den in den o.g. Varianten verwendeten IPE 450 und IPE 240, jedoch ohne Walzradien. Der Querschnitt außerhalb der Voute wird als Walzprofil IPE 240 für das Stabende j definiert. Wegen des Querschnittswechsels am Voutenende k wird hier eine Eingabe erforderlich.
Variante 3: Verteilungstyp "Linear"
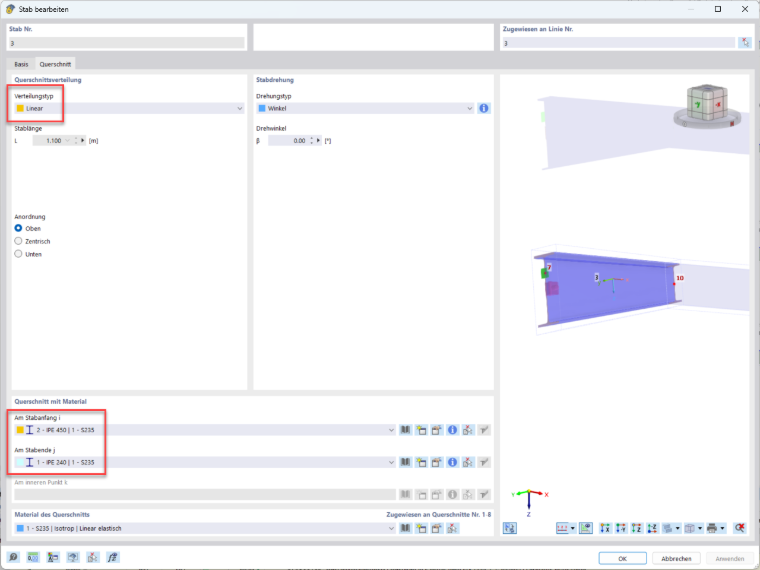
Der Voutenstab (Verteilungstyp "Linear") und der Stab mit parallelflanschigem Querschnitt (Verteilungstyp "Gleichmäßig") werden getrennt voneinander eingegeben. Für die Bemessung werden beide Stäbe in einem Stabsatz zusammengefasst. Damit entspricht die Variante 3 aus statischer Sicht der Variante 1.
Variante 4.1: Verteilungstyp "Linear", zusammengesetzter Querschnitt aus RSECTION 1
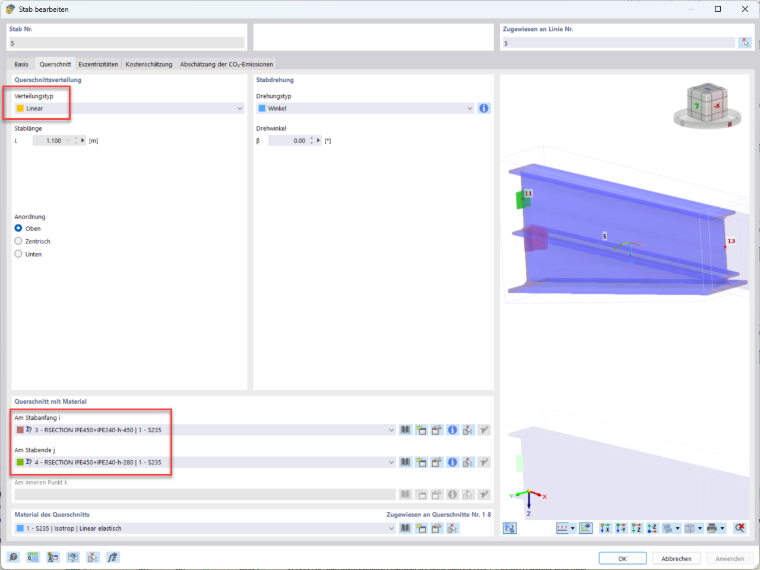
Der Voutenstab (Verteilungstyp "Linear") und der Stab mit parallelflanschigem Querschnitt (Verteilungstyp "Gleichmäßig") werden getrennt voneinander eingegeben. Für die Bemessung werden beide Stäbe in einem Stabsatz zusammengefasst. Die Querschnitte für den Voutenstab werden in RSECTION 1 erzeugt. Der Querschnittstyp ist ein aus einem IPE 240 und einen in der Höhe variablen Restquerschnitt eines IPE 450 zusammengesetzts Profil. Die max. Gesamthöhe der Voute wird auf 450 mm festgelegt, die minimale Höhe beträgt ca. 280 mm. Die Querschnittsdefinition wird unten in Variante 4.2 erläutert.
Im Unterschied zu den o.g. Varianten ist diese Voute weder in der Breite, noch in der Blechdicke variabel. Der untere Flansch des IPE240 läuft über die Länge der Voute durch.
Zu beachten ist, dass am Ende der Voute die Höhe nicht auf 240 mm reduziert werden kann (hier im Knoten Nr. 13). Grund dafür ist, dass das Programm am Anfang und am Ende des Stabes Querschnitte vorfinden muss, bei denen die Anzahl der Spannungspunkte übereinstimmt.
Variante 4.2: Verteilungstyp "Linear", zusammengesetzter Querschnitt aus RFEM 6
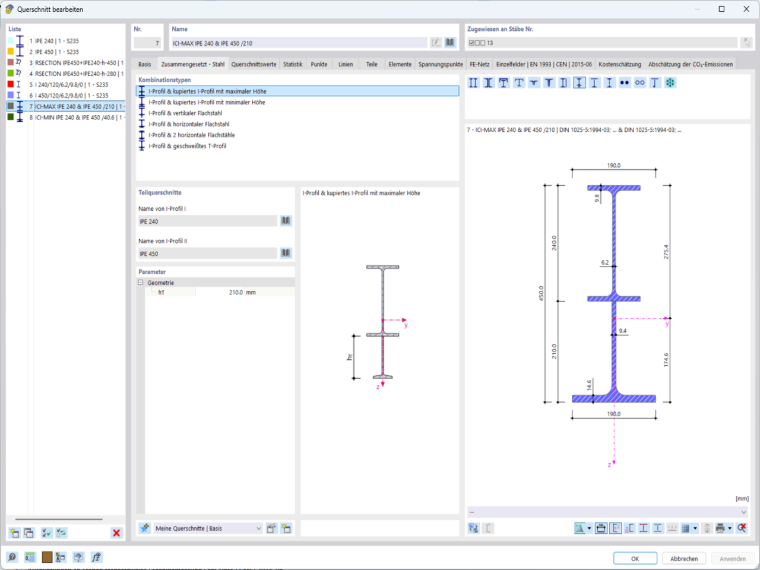
Die Variante 4.2 entspricht der Variante 4.1. Einziger Unterschied ist der Ort der Erzeugung der Querschnitte, hier in RFEM 6. Nachfolgend wird der hohe Querschnitt des Voutenstabes (Querschnitt Nr. 7) gezeigt. Querschnitt Nr. 8 wird analog erzeugt, die Höhe hT wird dort auf das Minimum von 40,6 mm reduziert.
Variante 5.1: Verteilungstyp "Linear", Schweißprofil, Querschnitt aus RFEM 6
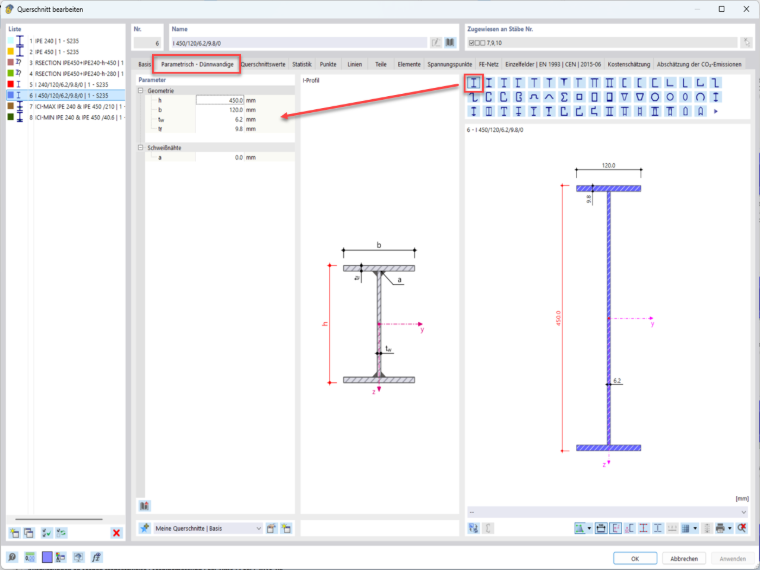
Die Variante 5.1 entspricht der Variante 4.2. Der Unterschied liegt in der Wahl der Querschnitte. Beide Querschnitte für den Voutenstab werden als Querschnittstyp "Parametrisch - Dünnwandig" und der Herstellungsart "Geschweißt" definiert. Der niedrige Querschnitt (Nr. 5) entspricht dabei in seinen Abmessungen einem IPE 240, der hohe Querschnitt (Nr. 6) wird ebelfalls analog eines IPE 240 modelliert, allerdings mit einer Profilhöhe von 450 mm.
Der Vorteil dieser Variante ist, dass die Voute weder in der Breite noch in der Blechdike variabel ist. Außerdem kann im Gegensatz zu den Varianten 4.1 und 4.2 die Höhe am Ende der Voute auf eine Höhe von 240 mm reduziert werden. Allerdings ist die Tragfähigkeit dieser Voute geringer als bei den Varianten 4.1 und 4.2, weil der kupierte Teil (eigentlich ein IPE 450) mit den dünneren und schmaleren Blechen eines IPE 240 ausgebiltet wird.
Variante 5.2: Verteilungstyp "Linear", Schweißprofil, Querschnitt aus RFEM 6
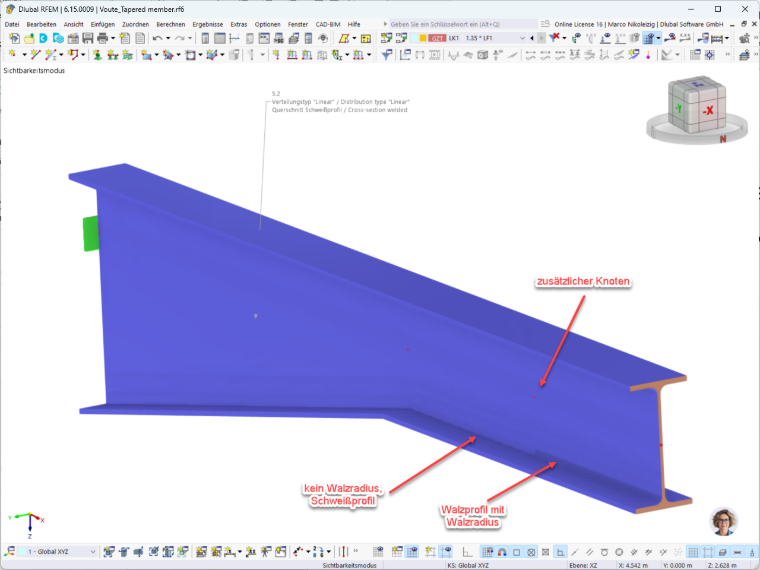
Die Variante 5.2 entspricht der Variante 5.1. Im parallelflanschigen Bereich wurde ein zusätzlicher Knoten Nr. 23 eingefügt. Links davon wurde das IPE 240 als Schweißprofil, rechts davon wurde das IPE 240 als Walzprofil eingesetzt. Dadurch wurde der Übergang von Profilen mit und ohne Walzradius aus dem Übergangsbereich der Voute in den parallelflanschigen Bereich verschoben.
Zusammenfassung und Einschätzung
Es wurden verschiedene Varianten gezeigt, von denen einige für die Stahlbaupraxis ungeeignet sind. Andere unterschätzen die tatsächliche Tragfähigkeit.
Aus statischer Sicht scheint eine Kombination aus der Variante 2.1 bezüglich der Modellierung und der Variante 4.2 bezüglich der Wahl der Querschnitte vorteilhaft zu sein. Diese wird in Variante 6 gezeigt. Im Übergangsbereich zwischen der Voute und dem parallelflanschigen Profil verbleibt allerdings der unvermeidliche Sprung in der Profilhöhe.
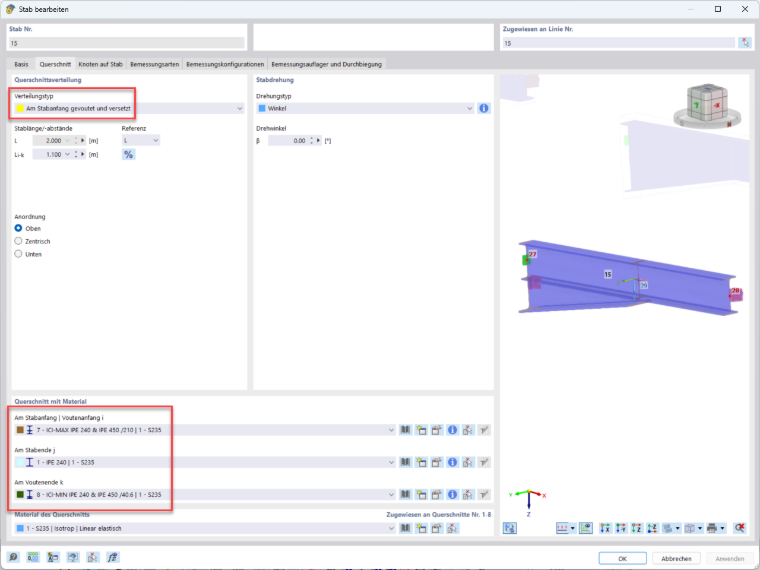
Von Nachteil ist auch die Tatsache, dass der kupierte Teil bei der Profilwahl aus einem Walzprofil besteht. Hier würde man man in der Praxis die Voute wohl aus Blechen fertigen.
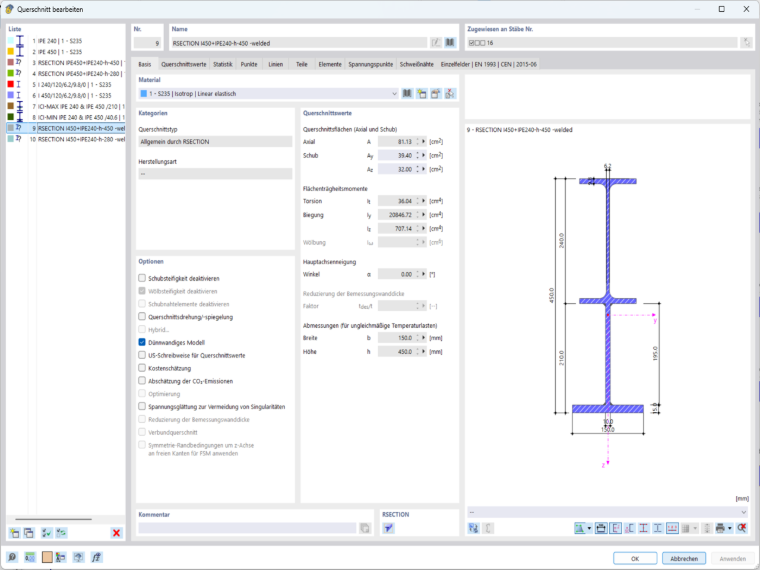
Um diesen Nachteil auszugleichen, bleibt nur die Definition der Querschnitte mittels RSECTION 1. Hier kann das kupierte Profil als aus Blechen bestehend modelliert werden, wobei sowohl die Blechdicken an die Liefernormen als auch die Breiten auf runde Werte angepasst werden. Das wird in Variante 7 gezeigt. Hier das Bild des hohen Querschnitts Nr. 9:
Mit Klick auf das folgende Bild werden Sie Modell zum Herunterladen weitergeleitet.